 Suche
 de
 English
 日本語
 русский
 Español
 Deutsch
 中文简体
Inhalt
Ein Faserlaser, der zu Beginn einer Schicht 12-mm-Kohlenstoffstahl sauber schneidet und zwei Stunden später starke Schlacke produziert, hat normalerweise einen Verdächtigen: die Fokuslinse im Schneidkopf. Diese Komponente konzentriert Kilowatt kohärentes Licht auf einen Punkt mit einer Größe von mehreren zehn Mikrometern, sodass sich kleine Fehler in der Brennweite, der Materialqualität oder der Beschichtung sofort in schlechter Kantenqualität, langsameren Bewegungsgeschwindigkeiten und Optiken bemerkbar machen, die Wochen früher ausfallen. Die praktische Schlussfolgerung für Käufer und Prozessingenieure ist einfach: Spezifizieren Sie eine optische Laserlinse anhand von vier Variablen – Brennweite, Substratmaterial, Beschichtung und Kontaminationskontrolle – und gewichten Sie die Prozessnachweise des Lieferanten genauso stark wie das Datenblatt. Die folgenden Abschnitte behandeln das Funktionsprinzip, die wichtigsten Spezifikationen und eine Checkliste für die Vorbestellung.
Was eine optische Laserlinse im Strahlengang bewirkt
Ein Laserresonator emittiert einen kohärenten Strahl mit typischerweise einigen Millimetern bis mehr als zwanzig Millimetern Durchmesser. Dieser rohe Strahl kann keine nützliche Arbeit an einem Werkstück leisten; es muss zuerst konzentriert werden. Die Fokussierlinse führt diese Verkleinerung durch und ihr Verhalten folgt einer vorhersehbaren Regel: Der Fleck wird kleiner, wenn die Brennweite kürzer wird und der Durchmesser des einfallenden Strahls zunimmt. Bei Hochleistungsschneidköpfen sind fokussierte Punkte in der Größenordnung von mehreren zehn Mikrometern normal, was es einem Multi-Kilowatt-Strahl ermöglicht, Metall entlang einer Schnittfuge zu verdampfen, die schmaler als ein Millimeter ist.
Der Kompromiss besteht zwischen Spotgröße und Schärfentiefe. Eine kurze Brennweite erzeugt einen kleinen, intensiven Punkt, aber eine flache Fokuszone, daher muss der Abstand zwischen Düse und Platte gering gehalten werden. Eine längere Brennweite führt zu einer gewissen Leistungsdichte im Austausch für eine tiefere Fokuszone, die dickere Platten, unebene Oberflächen und eine weniger starre Befestigung toleriert. Keine der Optionen ist allgemein besser; Die richtige Brennweite hängt von der Materialstärke, dem Maschinenzustand und der für die Arbeit geforderten Oberfläche ab.
Bei den meisten Industriemaschinen funktioniert das Objektiv nicht alleine. Eine Kollimationslinse stellt den Strahldurchmesser vor der Fokusoptik ein, Schutzfenster schützen ihn vor Spritzern und Lenkspiegel leiten den Strahl vom Resonator durch den Förderarm zum Kopf. Eine Verschlechterung an einer beliebigen Stelle in diesem Zug führt zum gleichen Symptom – nachlassende Leistung oder eine verzerrte Schnittfuge –, sodass eine wirksame Wartung die gesamte Strecke als ein System behandelt, anstatt den sichtbarsten Teil wiederholt zu ersetzen.
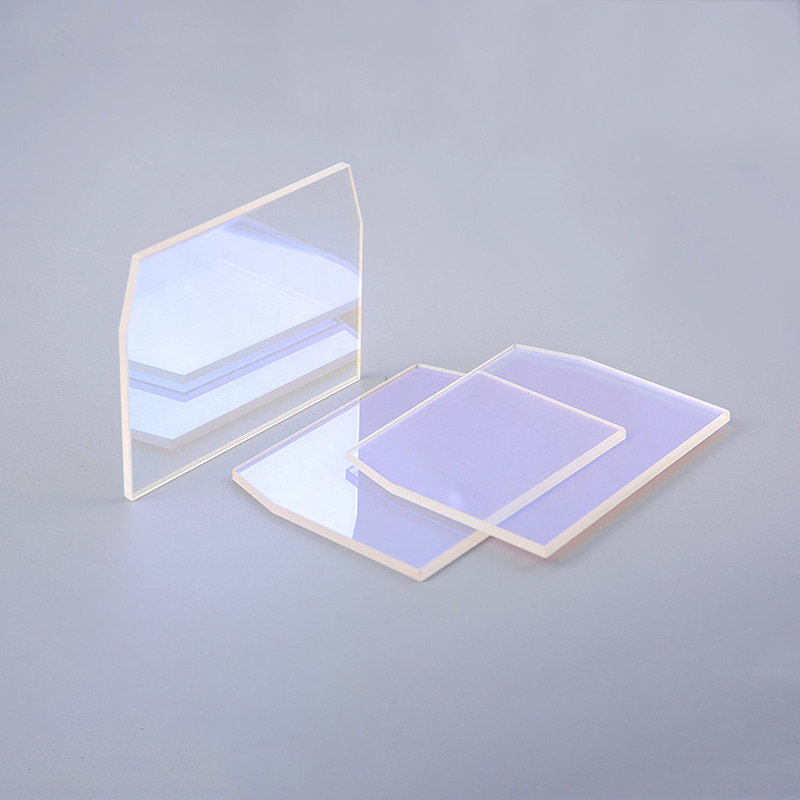 Präzise optische Reflektoren für die Laserstrahlabgabe Lenkspiegel leiten den Strahl vom Resonator zum Schneidkopf, und eine Verschlechterung irgendwo auf diesem Weg verringert die Leistung oder verzerrt die Schnittfuge. Reflektoren mit kontrolliertem Reflexionsgrad und kontrollierter Oberflächenqualität tragen zur Aufrechterhaltung des gesamten Abgabesystems bei. Produkt anzeigen →
Die Spezifikationen, die über die Leistung entscheiden
Vier Parameter dominieren die Ergebnisse in der Praxis. Die Brennweite bestimmt den Arbeitsabstand und die Spotgröße: Werte zwischen etwa 38 und 100 mm sind üblich, wenn dünne Bleche feine Details erfordern, während 150 bis 190 mm für dickere Bleche und eine tolerantere Tiefenschärfe geeignet sind. Die freie Apertur ist ebenso wichtig, da die Apertur den Durchmesser des einfallenden Strahls um einen angenehmen Abstand überschreiten sollte – ein Faktor von etwa 1,5 bis 2 ist eine gängige technische Regel –, da die Strahlbegrenzung am Linsenrand zu Beugung führt und den Rand überhitzt.
Substrat und Beschichtung entscheiden dann darüber, ob die Linse ihre Umgebung übersteht. Ein CO2-Laser, der bei 10,6 Mikrometern arbeitet, erfordert ein durchlässiges Material wie Zinkselenid, während Faserlaser bei 1064 nm typischerweise durch Quarzglas oder hochwertiges optisches Glas laufen. Oberflächenqualität und Schadensschwelle bestimmen die Lebensdauer unter Strom: Enge Kratzfestigkeitsgrenzen und Beschichtungen mit einer hohen laserinduzierten Schadensschwelle widerstehen der thermischen Belastung, die kleinere Optiken zerstört.
| Material | Typische Wellenlängenanpassung | Häufige Verwendung von Lasern | Praktische Hinweise |
|---|---|---|---|
| Zinkselenid (ZnSe) | Etwa 10,6 Mikrometer | CO2-Schneiden, Gravieren und Markieren | Überträgt sichtbares Ausrichtungslicht; Die Oberfläche ist vergleichsweise weich und muss vorsichtig behandelt werden |
| Quarzglas (Silica) | Ultraviolett bis nahes Infrarot | Faserlaser bei 1064 nm und Hochleistungssysteme | Geringe Wärmeausdehnung und hohe Zerstörschwelle |
| Optisches Glas (Typ K9/BK7) | Sichtbar im nahen Infrarot | Gravieren, Ausrichten und Abtasten mit geringem Stromverbrauch | Wirtschaftlich und leicht zu polieren, mit begrenzter Belastbarkeit |
| Saphir | Ultraviolett bis mittleres Infrarot | Fenster für raue Umgebungen und anspruchsvolle Optik | Extrem hart und kratzfest, aber schwieriger zu bearbeiten |
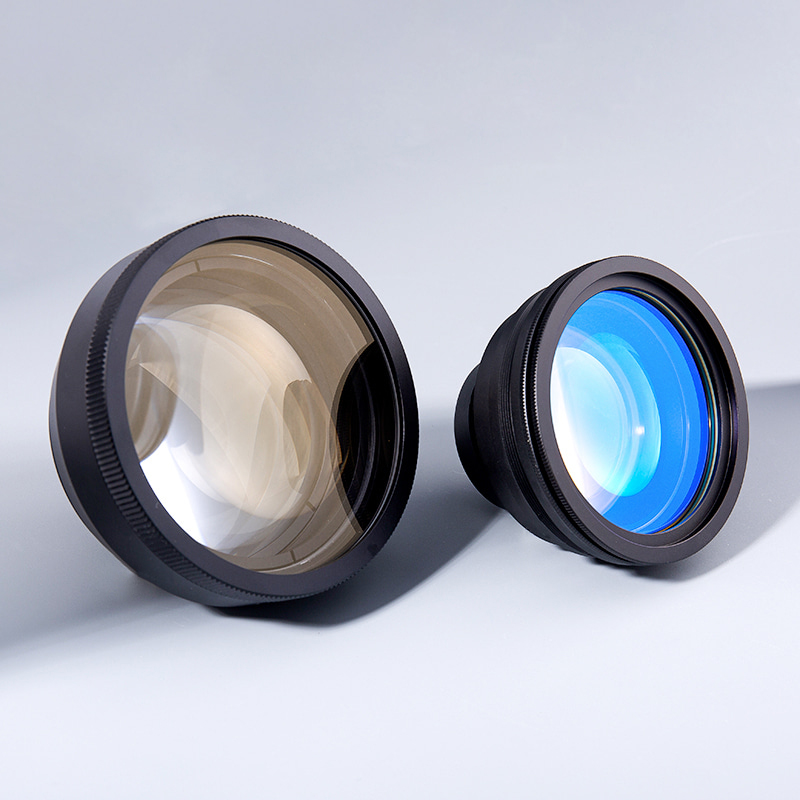 Hersteller optischer Laserlinsen Linsen werden aus sphärischen Spiegeln und Strukturkomponenten zusammengesetzt und werden häufig in Bereichen wie Sicherheit, Messung, Unterhaltungselektronik und Lasersystemen eingesetzt. Das... Produkt anzeigen →
Welches Material auch immer die Anwendung erfordert, fordern Sie Übertragungs- und Beschichtungsdaten mit der exakten Betriebswellenlänge und Leistungsstufe an, anstatt ein generisches Antireflexionsetikett zu akzeptieren. Ein Objektiv mit dokumentierter Leistung kostet in der Regel mehr im Voraus und weniger über ein Produktionsjahr hinweg.
Das Objektiv an die Anwendung anpassen
Schneid- und Schweißköpfe
Reduzierung der Belohnungsintensität. Kurze bis mittlere Brennweiten bündeln die Leistung in einer schmalen Schnittfuge und sorgen dafür, dass das Hilfsgas das geschmolzene Material durchströmt, während sich Schweißköpfe oft in die entgegengesetzte Richtung bewegen und längere Brennweiten verwenden, die die Optik weiter von Spritzern fernhalten und die Schweißzone verbreitern. Auch hier spielt die Linsenform eine Rolle: Meniskuskonstruktionen sind üblich, bei denen der Strahl mit minimaler sphärischer Aberration fokussiert werden muss, insbesondere bei hoher Leistung.
Gravur und Feinmarkierung
Beim Gravieren kommt es auf kleine Punktgrößen und scharfe Kanten an, daher dominieren kurze Brennweiten – aber die geringe Schärfentiefe, die Details schärft, benachteiligt auch unebene Oberflächen. Das Markieren auf gekrümmten oder unregelmäßigen Teilen kann eine längere Brennweite oder eine andere Scan-Geometrie erfordern, weshalb Gravierbetriebe häufig mehrere Linsensätze vorrätig haben, anstatt für jeden Auftrag eine Optik zu verwenden.
Medizinische und Präzisionsinstrumente
Medizinische Lasersysteme bringen Einschränkungen mit sich, mit denen Fabrikhallen selten konfrontiert sind: Beschichtungen müssen aggressive Reinigungsmittel vertragen, Materialien müssen von Charge zu Charge rückverfolgbar sein und die Dokumentation begleitet das Gerät bei der behördlichen Überprüfung. Zuverlässigkeit wird weniger am Stückpreis als vielmehr an der Konsistenz über Hunderte von gelieferten Teilen gemessen, was Käufer dazu drängt, sich eher an Hersteller mit formalen Qualitätssystemen als an Wiederverkäufer zu wenden.
Beschichtungen, Transmission und Rückreflexion
Eine unbeschichtete Linsenoberfläche reflektiert ein paar Prozent des einfallenden Lichts, und dieser Verlust schadet doppelt: Energie, die nie das Werkstück erreicht, und Hitze, die im Inneren der Optik entsteht. Antireflexionsbeschichtungen, die für die spezifische Wellenlänge entwickelt wurden, drücken den Reflexionsgrad einer einzelnen Oberfläche deutlich unter ein Prozent, erhöhen die Transmission und reduzieren die thermische Linsenbildung, die den Brennpunkt bei Erwärmung der Optik leise verschiebt. Die Wahl der Beschichtung ist daher eine eigenständige Leistungsspezifikation, und es lohnt sich, den technischen Hintergrund zu studieren wie Beschichtungen auf optischen Laserlinsen die Leistung verbessern .
Das zweite beschichtungsbedingte Risiko läuft in die entgegengesetzte Richtung. Von der Fokuslinse reflektiertes Licht kann zurück in die Übertragungsfaser oder den Resonator wandern, und in Fasersystemen kann ein starker Rückstrahl die Quelle selbst beschädigen. Beschichtungen, die Rückreflexionen unterdrücken, die korrekte Linsenausrichtung während der Montage und die routinemäßige Inspektion von Schutzfenstern reduzieren diese Belastung – Probleme, die am häufigsten auftreten, wenn jemand eine Optik austauscht, ohne die Beschichtungsseite oder den Sitz zu überprüfen.
Verschmutzung, Reinigung und Lebensdauer
Laserlinsen versagen selten im Alter; Sie versagen aufgrund von Kontamination. Spritzer, Staub und ein einzelner Fingerabdruck absorbieren Laserenergie, erzeugen Hotspots und können bei hoher Leistung innerhalb einer Schicht eine saubere Optik in eine rissige verwandeln. Die Reaktion ist eher prozedural als heroisch: Überprüfen Sie die Optik in festgelegten Abständen unter hellem Licht, fassen Sie die Linsen mit puderfreien Handschuhen nur am Rand an und reinigen Sie sie mit den richtigen Lösungsmitteln und fusselfreien Tüchern statt mit dem, was auf dem Labortisch liegt. Betriebe, die diese Schritte regelmäßig dokumentieren, verzeichnen eine längere Lebensdauer der Optik und weniger ungeplante Ausfälle.
Schutzfenster verdienen besondere Aufmerksamkeit, da sie als Verschleißschutz für die weitaus teurere Fokuslinse dahinter dienen. Der termingerechte Austausch eines Opferfensters ist eine der kostengünstigsten Möglichkeiten, die Lebensdauer der Fokuslinse zu verlängern, vorausgesetzt, das Ersatzfenster weist die gleiche Beschichtungsqualität auf wie das Teil, das es ersetzt.
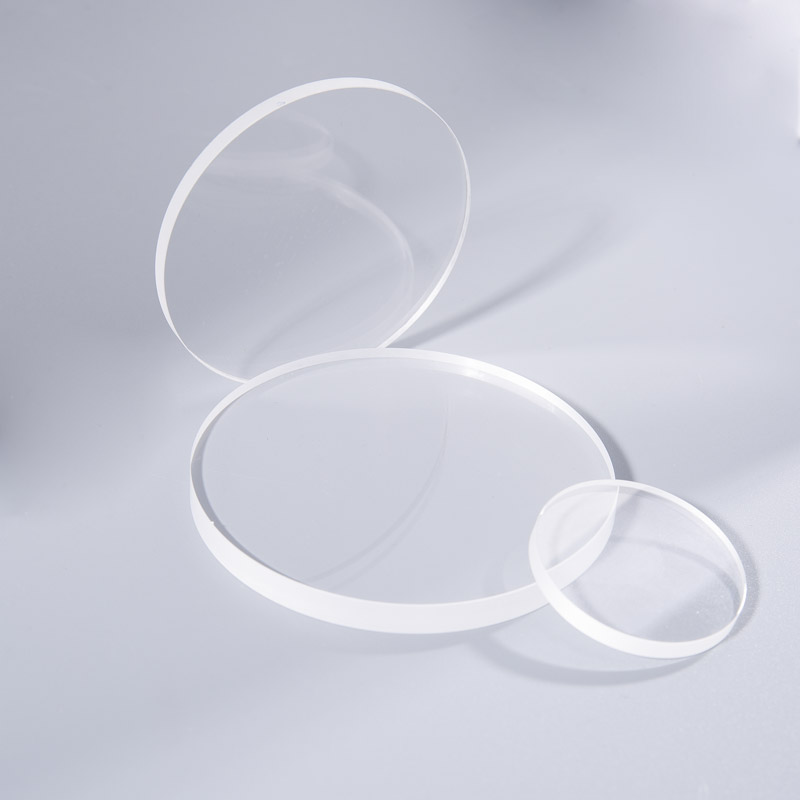 Saphir Optical Window Manufacturers 1. Fenstersubstrate werden typischerweise aus Materialien mit wünschenswerten optischen Eigenschaften hergestellt, beispielsweise langlebigen Materialien wie Saphir. Diese transparenten Platten werden als... verwendet. Produkt anzeigen →
Was Sie vor der Bestellung überprüfen sollten
Die meisten Probleme bei der Beschaffung von Laserlinsen sind auf Informationslücken in der Angebotsphase zurückzuführen, und eine kurze Checkliste verhindert die meisten dieser Probleme.
- Bestätigen Sie die Betriebswellenlänge, die durchschnittliche Leistung, die Spitzenleistung und den Arbeitszyklus schriftlich und lassen Sie dann vom Lieferanten bestätigen, dass die Optik für alle vier Bereiche ausgelegt ist.
- Legen Sie die Brennweitentoleranz und die freie Blende fest, nicht nur den Nennwert. Eine auf ein Prozent eingestellte Brennweite verhält sich anders als eine auf fünf eingestellte.
- Erkundigen Sie sich, welche Materialqualität geliefert wird, da sich Substrate in Laserqualität von Standardmaterialien in Bezug auf Absorption und innere Einschlüsse unterscheiden.
- Fordern Sie Beschichtungsübertragungsdaten oder Zeugenproben bei der Betriebswellenlänge an.
- Überprüfen Sie das Qualitätssystem hinter dem Teil: ISO 9001:2015 für die allgemeine Fertigung und IATF 16949, wenn die Optik in die Lieferkette der Automobilindustrie gelangt.
Genau in diesen Punkten unterscheiden sich die Anbieter am meisten. Changzhou Haolilai Photo-Electricity (HLL), ein 1998 in Changzhou, China, gegründeter Hersteller von Präzisionsoptiken, veranschaulicht das Profil, das es wert ist, in die engere Wahl gezogen zu werden: hausinternes Polieren und Beschichten von optischen Linsen, Fenstern und Reflektoren; Nach ISO 9001:2015, ISO 14001:2015 und IATF 16949 zertifizierte Qualitätssysteme; und eine Produktpalette für Laser-, Automobil-, Halbleiter- und Unterhaltungselektronikkunden in mehr als zwanzig Ländern. Für eine bestimmte Wellenlänge, Apertur oder Beschichtungsanforderung können Käufer dies tun Fordern Sie ein maßgeschneidertes Angebot an und betrachten Sie die erste gelieferte Charge als echtes Qualifikationsmuster für die folgenden Bände.

 苏公网安备32041102000130号